从单机到产线:中智明科智能设备升级改造的完整实施路径
在制造业数字化转型的浪潮中,很多企业都面临一个现实困境:单机自动化设备买了不少,但产线整体效率却始终提不上去。问题不在于设备本身,而在于缺乏一套从单机到产线的系统集成思维。作为深耕深圳科技领域的系统集成商,中智明科智能科技有限公司(以下简称“中智明科”)在实践中总结出一条完整的升级改造路径,帮助制造企业少走弯路。
第一步:设备联网与数据采集,打破信息孤岛
单机设备就像一座座孤岛,各自运转却互不通信。我们在改造项目中最先做的,往往不是更换硬件,而是为老设备加装传感器和数据采集模块(如PLC网关、工业网关),通过OPC UA或Modbus TCP协议将设备状态、生产节拍、能耗等数据实时上传至MES系统。以某汽车零部件厂商为例,仅完成12台CNC机床的联网改造,设备综合效率(OEE)就从62%提升到了78%。没有数据基础的“智能产线”都是空中楼阁,这一步的关键在于兼容性——我们针对市面上90%以上的主流控制器型号都开发过适配方案。
当然,数据采集只是起点。很多客户反馈,数据上来了,但车间管理还是靠经验。这就需要第二步——工艺参数与生产流程的数字化重构,把老师傅脑子里的“手感”转化为可执行的系统逻辑。
第二步:工艺逻辑重构,让产线“会思考”
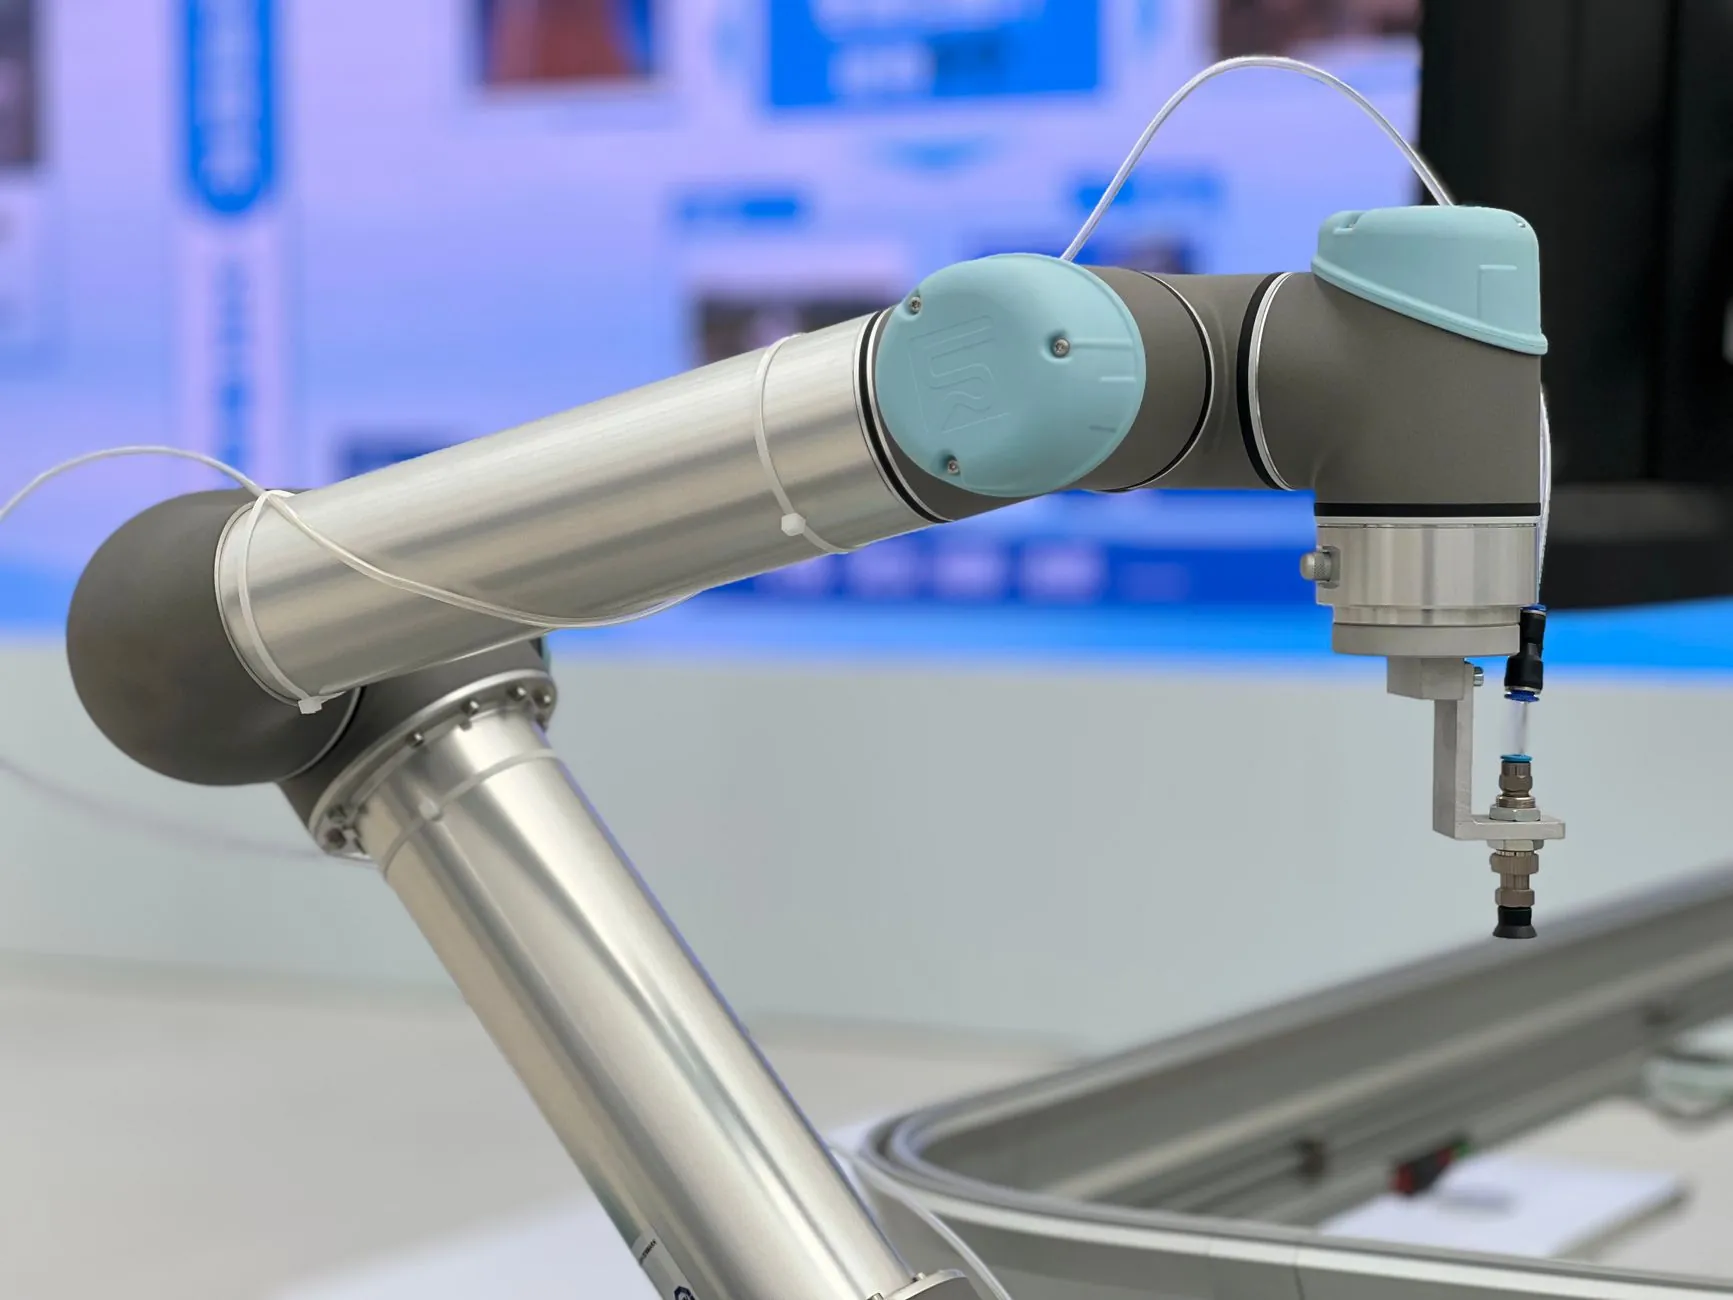
当设备实现互联后,系统集成开始发挥真正价值。我们不是简单把设备串在一起,而是根据实际工艺路径,重新规划上下料时序、缓存区容量和AGV调度策略。比如在一条电子元器件装配线上,我们发现原有人工上下料环节存在30%的等待浪费,通过引入六轴协作机器人配合视觉定位系统,将节拍从45秒/件压缩至28秒/件。这背后涉及的是智能设备之间动作级联、异常互锁和柔性排产逻辑的深度设计——这也是中智明科最核心的技术壁垒。
产线改造中,系统集成的另一个关键点在于新旧设备混用。我们曾为一家家电企业改造混流产线,其中既有三年前的旧冲压机,也有新购入的伺服压机。通过开发统一的上位机调度平台,利用边缘计算节点做实时仲裁,实现了两类设备在同一工位上的无缝切换,换型时间从原来的90分钟缩短到23分钟。这种“老设备+新大脑”的模式,特别适合预算有限但追求实效的制造企业。
第三步:持续优化与运维,形成闭环迭代
改造不是一锤子买卖。产线运行三个月后,我们建议企业做一次全面的数据复盘——统计各工位的故障频次、平均修复时间(MTTR)以及瓶颈工序的等待队列长度。中智明科会为客户提供一份详细的《产线健康度报告》,并基于数字孪生模型做瓶颈模拟,提出下一步的优化方案,比如增加缓存库位、调整机器人路径规划算法或优化排产优先级。深圳科技企业的敏捷基因让我们更懂得:智能设备的价值在于持续进化,而非一次性采购。
以我们服务的一家深圳本地PCB钻机设备厂商为例,项目分三期实施:一期完成12台钻机联网,二期引入AGV自动配送钻头并建立中央刀具库,三期上线基于AI的预测性维护模块。整个周期9个月,客户产线月产能从1.8万平米提升至2.7万平米,不良率下降41%。
写在最后:改造路径没有标准答案,但有方法论
从单机到产线,考验的不是某一台设备有多先进,而是设备之间、设备与系统之间、系统与人的协作效率。中智明科始终认为,智能科技的价值在于解决实际问题,而不是堆砌概念。如果您正面临产线升级的困惑,不妨从设备联网和数据采集开始,一步步构建属于自己的智能生产体系。这条路径我们已经走过上百次,每一步都算数。