智能设备与系统集成:企业智能化升级的两种路径对比
在深圳这座硬件供应链高度成熟的城市,企业讨论智能化升级时,往往会遇到一个关键分岔:是采购智能设备直接替换人工工位,还是通过系统集成把既有设备、数据和流程串联起来?这两条路径并非互斥,但投入逻辑、回报周期和适用边界差异明显。理解它们的区别,是避免"买了设备却用不起来"的前提。
路径一:智能设备——以单点能力换确定性产出
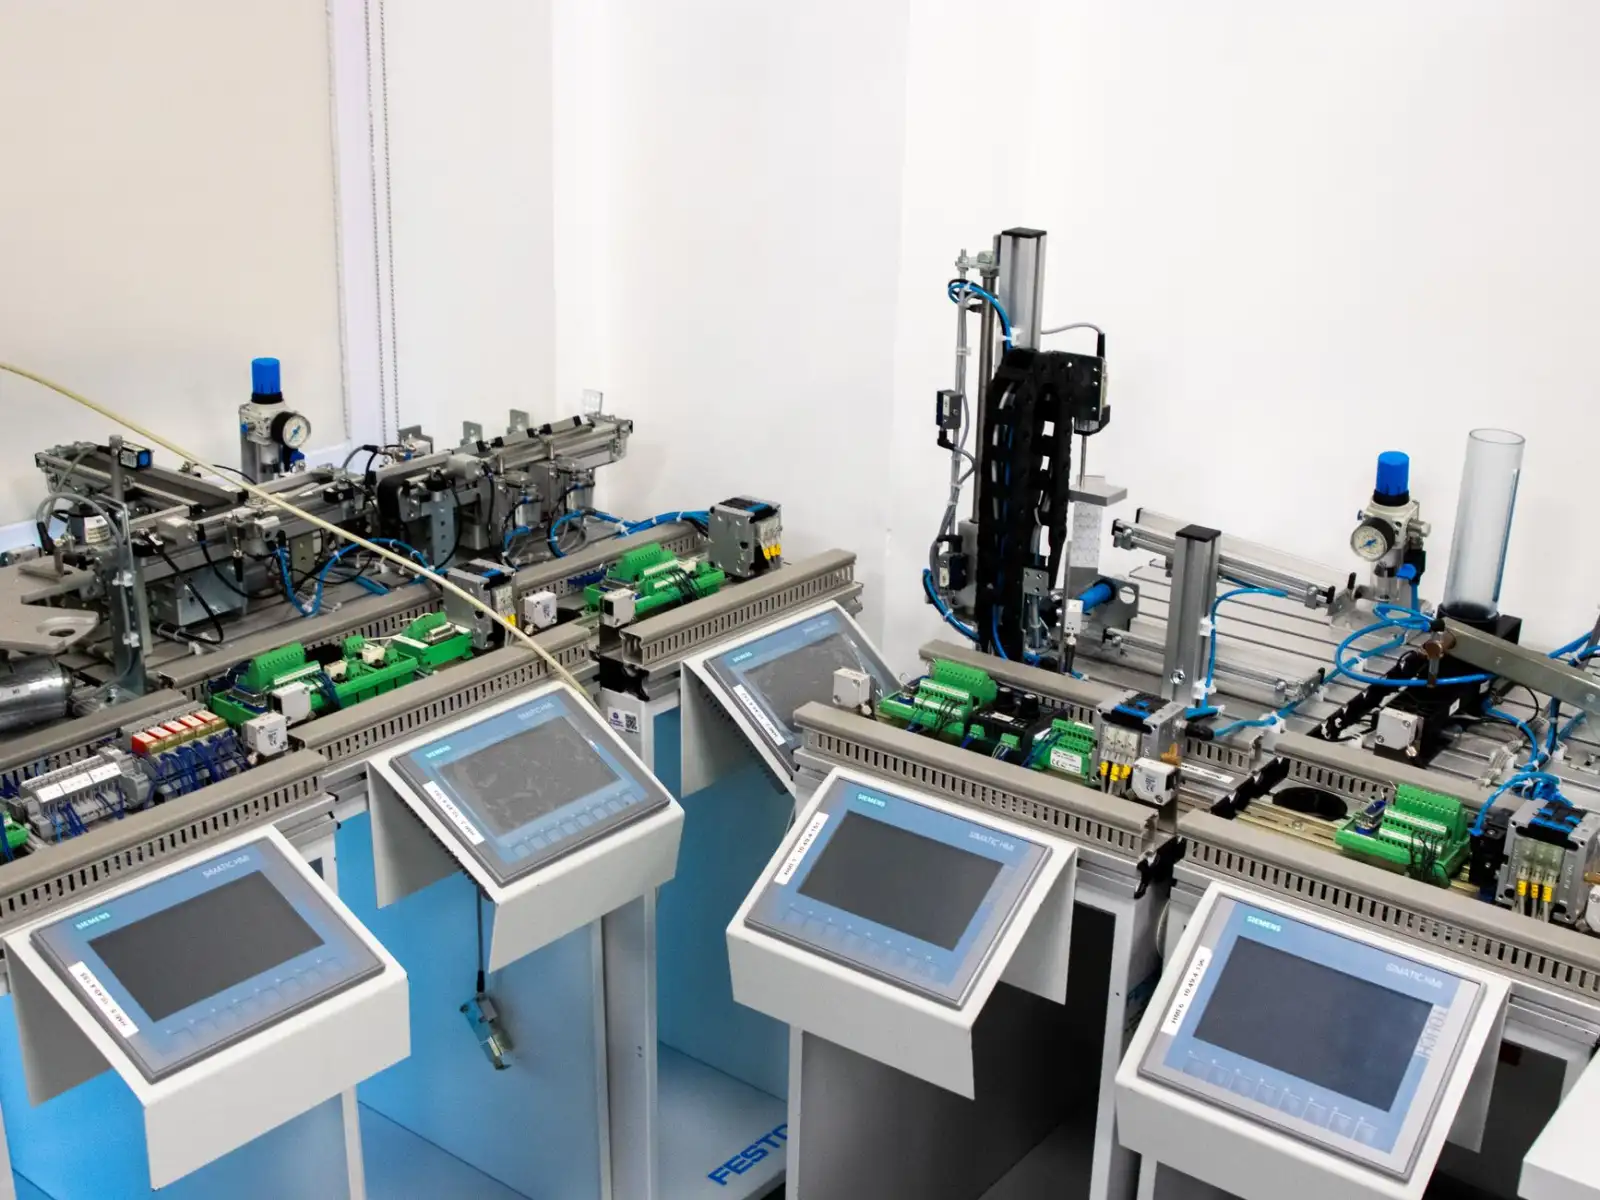
智能设备的本质是把特定工艺know-how封装进硬件。例如一台搭载视觉引导的自动锁螺丝机,其价值在于重复定位精度(通常±0.02mm级)和节拍稳定性,而非通用计算能力。企业采购这类设备,实质是购买一个已经调优好的"能力单元"。
它的优势在于落地快、责任边界清晰——设备供应商对产能和良率承担明确承诺。但局限同样明显:
- 设备之间的数据往往彼此孤立,形成新的"自动化孤岛";
- 换线或工艺变更时,柔性不足,改造成本可能接近重新采购;
- 单机效率提升不等于产线效率提升,瓶颈工位依然存在。
路径二:系统集成——以数据贯通换整体效率
系统集成走的是另一条逻辑:不急于替换硬件,而是先打通设备层(PLC、传感器、机器人控制器)与信息层(MES、WMS、SCADA)之间的协议与数据流。典型工作包括OPC UA/Modbus协议转换、边缘网关部署、时序数据库建模以及看板与报警逻辑配置。
这条路径的技术难点不在单个环节,而在异构系统的语义对齐——同一台注塑机的"状态"字段,在不同厂商控制器里的编码含义可能完全不同。深圳科技企业在这一环节积累的经验,往往体现为对主流品牌设备通讯协议的适配库和现场调试方法论。系统集成的回报周期通常长于单机采购,但一旦跑通,产线OEE(设备综合效率)的提升是全局性的。
两条路径怎么选:三个判断维度
- 瓶颈性质:若瓶颈是单工位人工速度,优先智能设备;若瓶颈是排产、换线、追溯等信息断点,优先系统集成。
- 存量资产规模:已有大量可通讯设备的企业,集成的边际成本低;设备老旧且无数据接口的,先做设备更新更务实。
- 组织能力:系统集成对IT/OT协同能力要求高,缺乏运维团队的企业应选择集成商提供托管式服务。
一个真实的对比案例:某深圳电子制造企业的SMT后段组装线,最初引入三台智能检测设备,单机检出率提升到99.2%,但整线交付周期没有改善——因为检测数据没有回流到排产系统。后续通过系统集成将检测结果与MES工单绑定,实现不良品自动分流与补料触发,整线在制品库存下降约18%。这说明智能科技的价值释放,往往发生在设备能力与系统逻辑咬合的那一刻。
对多数中型制造企业而言,更现实的策略是"设备打点、集成连线":先用智能设备解决确定性最高的瓶颈工位,再以系统集成把新增和存量设备纳入统一数据底座。深圳中智明科在智能设备部署与系统集成落地上的实践表明,两条路径的节奏配合,比单纯押注其一的成功率更高。