深圳中智明科智能系统集成方案在制造业数字化转型中的应用
珠三角的制造业工厂里,一个普遍的现象正在发生:设备越买越多,数据却越来越散;自动化程度看似提升,决策链路反而拉长。许多企业在尝到单点自动化的甜头后,迅速陷入集成困境——PLC、机器人、视觉系统、ERP各自为政,信息孤岛林立。这不是设备的问题,而是系统的问题。
制造业数字化转型的“最后一公里”
过去五年,深圳科技企业为制造业输送了大量智能设备,从AGV到机械臂,从传感器到边缘计算盒子。但设备买回来只是第一步,真正的痛点在于:如何让这些异构设备在同一套逻辑下协同工作?我们接触过一家消费电子代工厂,产线上有七个品牌的机器人、四套不同协议的控制系统,每换一种产品型号,调试周期就要两周。这不是个案,而是珠三角制造集群的普遍缩影。
系统集成的价值恰恰体现在这里。它不只是线缆和路由器的物理连接,更是数据流、控制流、业务流的逻辑打通。深圳中智明科在多个项目中验证过一个结论:集成度每提升10%,产线换型时间平均缩短18%,设备综合效率(OEE)提升6到9个百分点。这些数字不是实验室数据,而是车间里跑出来的真实结果。
核心技术:从“设备互联”到“业务闭环”
我们的系统集成方案并非简单的协议转换,而是构建了一套三层架构。底层是**边缘感知层**,通过自研的工业网关兼容Modbus、Profinet、EtherCAT等主流协议,解决设备“说不同语言”的问题;中间是**实时控制层**,采用TSN(时间敏感网络)技术确保指令传输的确定性延迟,抖动控制在微秒级;上层则是**业务协同层**,打通MES、WMS与设备数据,让生产指令直接驱动设备动作。
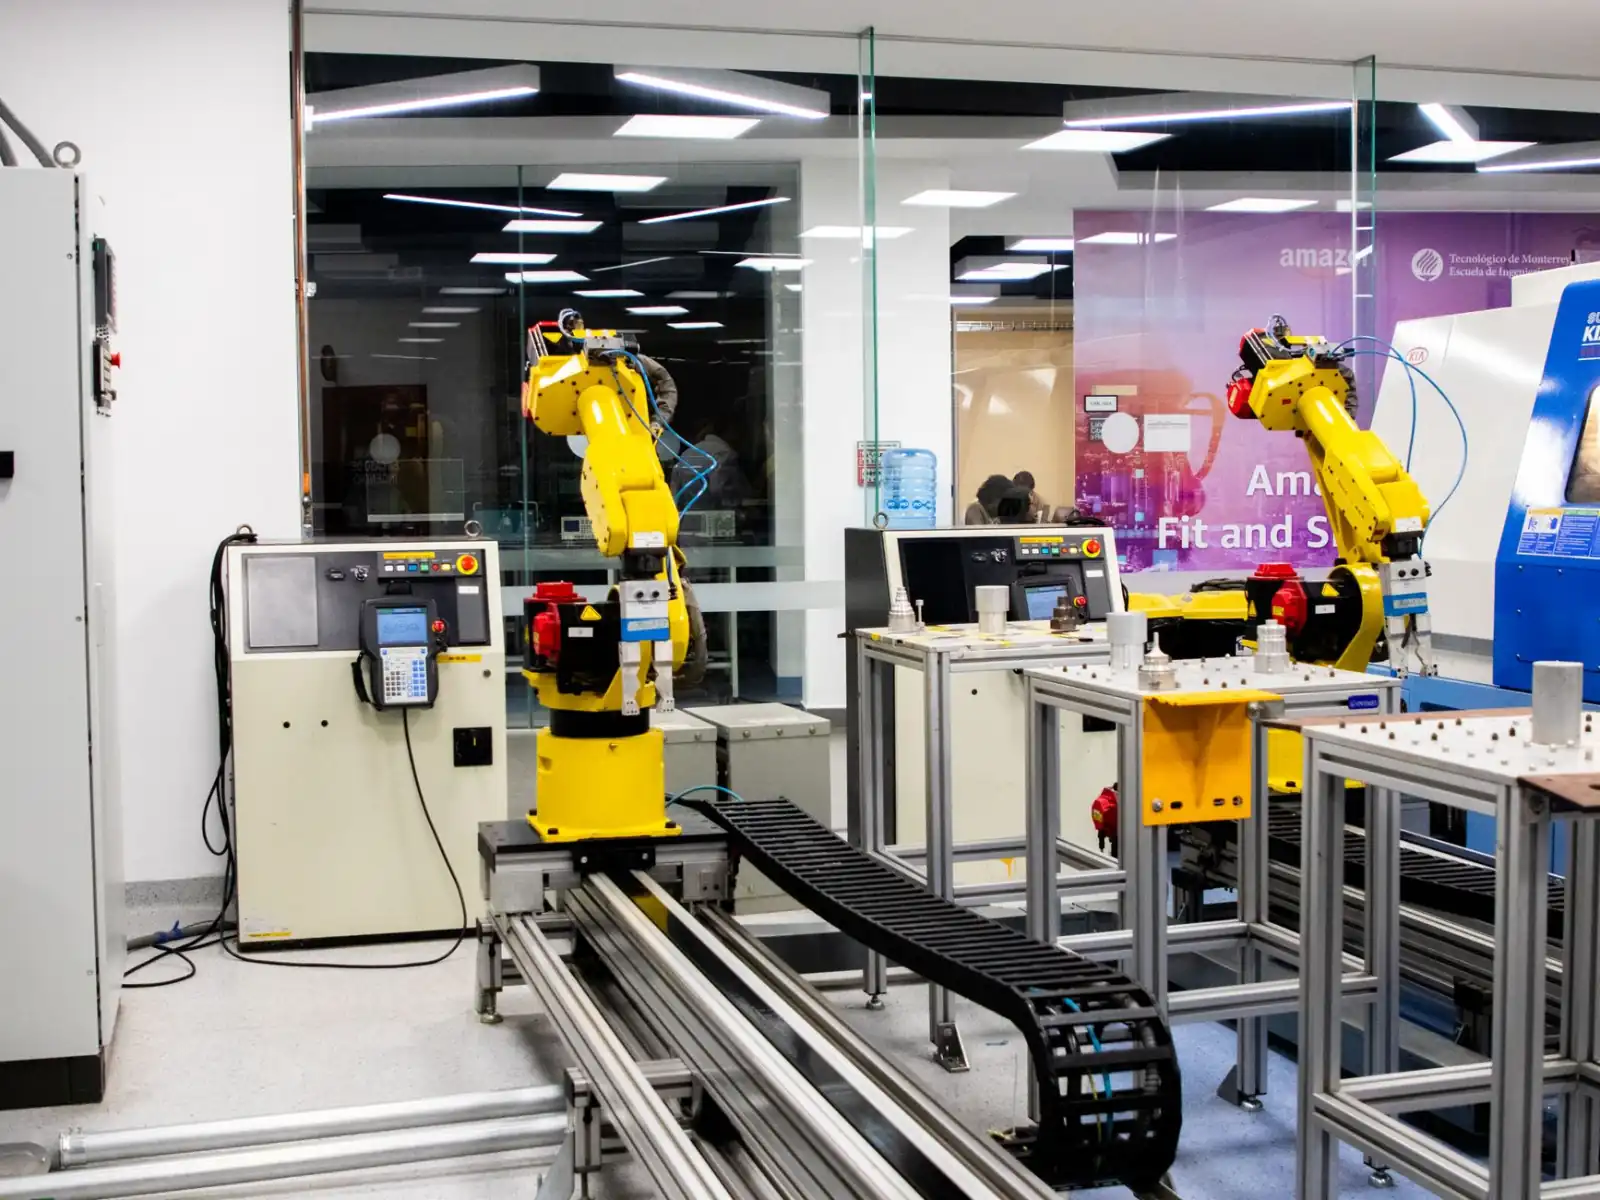
这套架构的关键在于,它把智能设备的单点效率转化为整个系统的节拍优势。举个例子:在某动力电池Pack产线项目中,我们集成了21台六轴机器人、12套视觉引导系统、8台AGV和3套激光焊接设备,通过统一的数字孪生调度平台,将整线稼动率从62%拉升至84%。项目中最大的技术难点不是设备本身,而是多源数据时序对齐和异常状态下的动态重调度——这正是系统集成商的核心壁垒。
选型指南:别只看设备参数,先看集成能力
很多制造企业在选型时容易陷入参数迷信——伺服响应速度、相机像素、机械臂负载,这些都是显性指标。但作为深圳科技领域的长期观察者,我们建议决策者关注三个隐性维度:
- 协议兼容广度:能否覆盖你现有及未来三年可能新增的设备品牌?
- 实施团队的项目经验:是否做过同行业的整线集成,而不只是单站改造?
- 售后响应机制:系统集成是长期服务,不是一锤子买卖,故障响应时效和远程诊断能力至关重要。
尤其对于中小型制造企业,不必追求大而全的超级系统,模块化、可扩展的集成策略往往更具性价比。以我们服务过的一家精密五金厂为例,第一阶段只做CNC车间的设备联网与数据采集,三个月后根据数据反馈优化了刀具寿命管理,再逐步扩展到装配与检测工位,整体投资回报周期不到十个月。
制造业数字化转型的下半场,比拼的不再是单台设备的先进性,而是系统级的协同效率。深圳中智明科智能科技有限公司深耕智能科技领域,专注为制造企业提供从诊断、设计到落地的一站式系统集成服务。我们相信,真正的智能工厂不是设备的堆砌,而是让每一台智能设备在正确的时间、正确的位置,做正确的事情。当数据流与物料流在同一张数字地图上汇合时,降本增效便不再是口号,而是可量化、可追溯的经营成果。